Механизированная сварка плавящимся электродом в среде углекислого газа — основной технологический процесс при изготовлении строительных металлоконструкций. Колонны, балки, фермы, связи, площадки обслуживания, лестницы — большая часть сварных соединений в них выполнена именно полуавтоматом в защитном газе. Причины популярности понятны: высокая производительность, доступность оборудования и материалов, возможность сварки во всех пространственных положениях и хорошие механические свойства металла шва.
Однако за кажущейся простотой скрывается множество нюансов. Неправильно подобранный режим, влажная проволока, сквозняк в цехе или загрязнённые кромки приводят к пористости, несплавлениям и трещинам, которые не всегда видны снаружи. В этой статье специалисты завода рассказывают, как устроен процесс, какие параметры определяют качество шва и как организован контроль на производстве.
Суть процесса и роль защитного газа
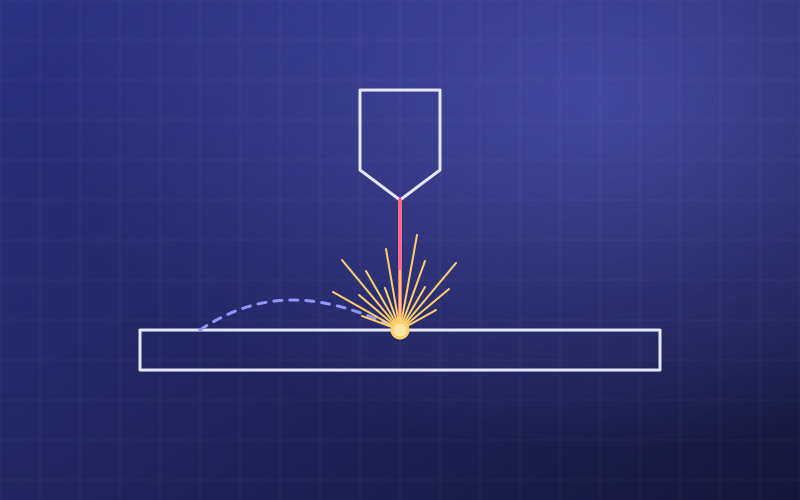
Электродная проволока непрерывно подаётся в зону сварки через горелку, дуга горит между проволокой и изделием. Углекислый газ вытесняет воздух из зоны сварки и защищает расплавленный металл от кислорода и азота атмосферы. В дуге CO2 частично диссоциирует, и выделяющийся кислород окисляет металл ванны. Поэтому для сварки в CO2 применяется проволока с повышенным содержанием раскислителей — кремния и марганца, которые связывают кислород и переводят его в шлак.
Чистый CO2 или смесь
Чистый углекислый газ дешевле и обеспечивает глубокое проплавление, но даёт повышенное разбрызгивание и более грубую поверхность шва. Смеси аргона с углекислым газом стабилизируют дугу, уменьшают разбрызгивание, улучшают формирование шва и позволяют использовать струйный перенос металла. На нашем производстве выбор газа зависит от ответственности конструкции и требований к внешнему виду: для большинства несущих узлов применяется CO2 или смесь, для видимых швов и тонкого металла — только смесь.
Требования к газу
Углекислый газ для сварки должен быть осушенным. Влага в газе — прямой путь к водородной пористости и холодным трещинам. При большом расходе баллон охлаждается, и редуктор может замерзнуть, поэтому применяются подогреватели газа или централизованная подача от рампы.
Сварочные материалы
Наиболее распространённая проволока для сварки конструкционных сталей в CO2 — омеднённая проволока типа Св-08Г2С диаметром 1,2 мм. Медное покрытие защищает её от коррозии и улучшает токоподвод. Для сварки низколегированных сталей повышенной прочности подбирается проволока, обеспечивающая равнопрочность шва и основного металла.
- Сплошная проволока — универсальный вариант для большинства узлов.
- Порошковая проволока — повышенная производительность, хорошее формирование шва в вертикальном положении, но выше требования к хранению.
- Хранение — в сухом отапливаемом помещении, в заводской упаковке. Катушка со следами ржавчины на сварку не допускается.
Параметры режима сварки
Качество шва определяется согласованным набором параметров. Основные из них — сила тока, напряжение дуги, скорость сварки, вылет электрода и расход газа.
| Толщина металла, мм | Диаметр проволоки, мм | Сила тока, А | Напряжение, В | Расход газа, л/мин |
|---|---|---|---|---|
| 3–5 | 1,0–1,2 | 120–180 | 19–22 | 10–12 |
| 6–10 | 1,2 | 180–260 | 22–27 | 12–15 |
| 12–16 | 1,2–1,4 | 250–320 | 26–31 | 15–18 |
| 18–25 (многопроходная) | 1,2–1,6 | 280–380 | 28–34 | 16–20 |
Значения приведены для нижнего положения и служат ориентиром. Для конкретного соединения режим фиксируется в технологической карте после сварки контрольных образцов.
Вылет электрода
Расстояние от токоподводящего наконечника до изделия влияет на подогрев проволоки и стабильность дуги. Слишком большой вылет ухудшает газовую защиту и снижает глубину проплавления, слишком малый — ведёт к налипанию брызг на сопло и прилипанию проволоки к наконечнику.
Техника ведения горелки
Сварка «углом вперёд» даёт более широкий и плоский шов с меньшим проплавлением, «углом назад» — более узкий и глубокий. Для угловых швов тавровых соединений важно правильно распределить металл между полкой и стенкой, чтобы получить равные катеты и избежать подреза.
Подготовка кромок и сборка
Большая часть дефектов закладывается ещё до зажигания дуги. Кромки должны быть зачищены до металлического блеска на ширину не менее 20 мм от линии шва: окалина, ржавчина, масло и краска — источники пор и несплавлений. Разделка кромок выполняется в соответствии с ГОСТ 14771, который регламентирует типы соединений, углы скоса, зазоры и притупления для сварки в защитных газах.
- Проверка геометрии разделки и зазора шаблоном.
- Зачистка кромок и прилегающей зоны.
- Сборка на прихватках, выполненных тем же сварочным материалом.
- Контроль сборки перед сваркой: зазоры, превышение кромок, углы.
- При необходимости — подогрев кромок толстого металла или при низкой температуре в цехе.
Типы переноса металла
Характер перехода расплавленного металла с проволоки в ванну во многом определяет возможности процесса. Сварщик и технолог выбирают тип переноса под толщину металла и положение шва.
Короткие замыкания
При малых токах и напряжениях капля касается ванны и отрывается при замыкании. Тепловложение невелико, поэтому этот режим подходит для тонкого металла, корневых проходов и сварки в вертикальном и потолочном положениях. Недостаток — риск несплавления на толстых кромках при недостаточной энергии дуги.
Крупнокапельный перенос
Характерен для чистого CO2 на средних и высоких токах. Капли крупные, перенос сопровождается заметным разбрызгиванием. Процесс вполне пригоден для нижнего положения и заполняющих проходов, но требует последующей зачистки брызг.
Струйный и импульсный перенос
Возможен только в смесях с высоким содержанием аргона. Металл переносится мелкими каплями, дуга стабильна, брызг почти нет, шов формируется ровно. Импульсные источники позволяют получать такой перенос и на средних токах, что расширяет его применение на металл средних толщин и видимые швы.
Сварка в цеховых условиях
Газовая защита чувствительна к движению воздуха. Даже небольшой сквозняк сдувает защитную струю, и шов насыщается азотом и кислородом. Поэтому сварочные посты располагаются в зонах без сквозняков, при необходимости ограждаются ширмами, а местная вытяжка настраивается так, чтобы удалять дым, но не нарушать защиту. Температура в цехе поддерживается положительной: сварка холодного металла повышает риск трещин, особенно на толстых и жёстко закреплённых узлах.
Типичные дефекты и их причины
Пористость
Поры возникают при недостаточной газовой защите: слабый расход, сквозняк, загрязнённое сопло, влажный газ. Второй источник — загрязнения на кромках. Поры снижают рабочее сечение шва и являются концентраторами напряжений.
Несплавление
Опасный дефект, часто невидимый снаружи. Возникает при низком токе, высокой скорости, неправильном угле горелки или при сварке «холодным» коротким замыканием на толстом металле. Выявляется ультразвуковым контролем.
Подрезы
Канавка вдоль границы шва с основным металлом образуется при чрезмерном напряжении, высокой скорости или неправильном положении горелки. Подрезы глубже допустимых подлежат заварке.
Разбрызгивание
Само по себе не дефект шва, но брызги на основном металле ухудшают адгезию лакокрасочного покрытия и требуют зачистки. Снижается переходом на газовые смеси, правильной настройкой индуктивности источника и применением антипригарных средств.
Трещины
Горячие трещины связаны с неблагоприятной формой шва и примесями, холодные — с водородом и жёсткостью узла. Трещины любого размера недопустимы и удаляются с последующей заваркой.
Контроль качества швов
Контроль сварных соединений ведётся на всех этапах в соответствии с требованиями СП 70.13330 и проектной документации.
- Входной контроль сварочных материалов: сертификаты, состояние упаковки, маркировка.
- Контроль сборки под сварку: зазоры, разделка, чистота кромок.
- Операционный контроль режимов: сварщик и мастер сверяют параметры с технологической картой.
- Визуальный и измерительный контроль всех швов после сварки: катеты, отсутствие наружных дефектов, геометрия.
- Неразрушающий контроль ответственных швов ультразвуком или капиллярным методом в объёме, установленном проектом.
Сварку выполняют аттестованные сварщики, а применяемые технологии проходят производственную проверку. Подробнее о сварочном производстве — в разделе услуг.
Итоги
Сварка в среде углекислого газа остаётся самым практичным и производительным способом изготовления стальных строительных конструкций. Её качество определяется не столько оборудованием, сколько дисциплиной: сухой газ и проволока, чистые кромки, правильная разделка, отработанный режим и квалифицированный сварщик.
Системный контроль — от входной проверки материалов до неразрушающего контроля готовых швов — позволяет гарантировать, что каждое соединение выдержит расчётные нагрузки. Именно на этом принципе построено сварочное производство нашего завода.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку