Производство полного цикла
Все переделы — в одном производственном корпусе
Технологии производства:
- Лазерная и плазменная резка листового проката
- Ленточнопильная резка балок, швеллеров и труб
- Гибка на гидравлических прессах до 2 000 тонн
- Сварка в среде CO2 и аргона, автоматическая сварка поясных швов
- Механическая обработка опорных плит и фланцев на станках ЧПУ
- Абразивоструйная очистка, грунтование и окраска
Оборудование:
Лазерная резка
Толщина до 25 мм, точность ±0.1 мм
Гибка
Гидравлические прессы до 2 000 тонн
Сварка
Автоматическая сварка в среде CO2
Покраска
Порошковая краска и грунт-эмаль
Завод металлоконструкций «Рина» изготавливает строительные и технологические конструкции по полному производственному циклу. Лист и сортовой прокат поступают на склад металла, проходят входной контроль по сертификатам и маркировке, затем попадают на участок раскроя. Дальше детали идут на гибку, сборку и сварку, при необходимости — на механическую обработку, и в завершение — на подготовку поверхности и окраску. Готовые отправочные марки маркируются, комплектуются по монтажным схемам и отгружаются на объект.
Концентрация всех операций в одном месте — главное, что отличает завод от сборочного цеха, который закупает детали на стороне. Мы сами управляем допусками на каждом переделе, поэтому погрешности не накапливаются от подрядчика к подрядчику, а сроки не зависят от чужой загрузки. Заказчик общается с одним менеджером и получает один комплект документации на всю партию изделий.
Что мы изготавливаем
Номенклатура строительных и технологических конструкций
Основные виды изделий:
- Колонны сплошного и сквозного сечения из прокатных и сварных двутавров
- Балки перекрытий и подкрановые балки, в том числе сварные с переменной высотой стенки
- Стропильные и подстропильные фермы из уголков, труб и гнутосварных профилей
- Вертикальные и горизонтальные связи, распорки, прогоны и ригели фахверка
- Каркасы быстровозводимых зданий: складов, ангаров, производственных корпусов
- Площадки обслуживания, эстакады трубопроводов, лестницы и ограждения
- Закладные детали, опорные столики, анкерные блоки и кондукторы для фундаментов
Направления применения:
Гражданские здания
Каркасы торговых и офисных объектов
Промышленность
Цеха, этажерки, площадки под оборудование
Склады
Пролётные каркасы и антресоли
Инфраструктура
Эстакады, опоры, переходы
Мы не ограничиваемся типовыми изделиями: значительная доля заказов — это конструкции под конкретный объект, где сечения, узлы и габариты определяются проектом. Конструкторы завода при необходимости адаптируют узлы под технологию изготовления, не меняя расчётную схему, — например, заменяют сварной узел болтовым, чтобы упростить монтаж, или укрупняют марки, если это позволяет транспорт. Все изменения согласуются с автором проекта и заказчиком до запуска в производство.
Для заказов, которые повторяются, мы сохраняем технологические карты и управляющие программы. Повторная партия запускается быстрее и выходит с идентичной геометрией, что особенно ценно для сетевых объектов, модульных зданий и серийных опор под оборудование. Подробнее о типовых изделиях можно узнать в разделе продукции.
Помимо крупных заказов на каркасы зданий, мы охотно берёмся за небольшие партии: лестницы, площадки, опоры под оборудование, закладные детали. Для небольших заказов стоимость зависит сильнее от трудоёмкости, чем от массы, поэтому мы всегда считаем их индивидуально и подсказываем, как упростить конструкцию без потери прочности. Единичные изделия проходят тот же контроль, что и серийные, и сопровождаются документами.
Как проходит заказ
Прозрачный маршрут от чертежа до отгрузки
Процесс работы:
Анализ документации
Проверка чертежей КМ и КМД, выявление вопросов
Расчёт и договор
Смета по массе и трудоёмкости, график выпуска
Изготовление
Раскрой, сборка, сварка, окраска с контролем
Отгрузка
Маркировка, комплектация, доставка на объект
Работа начинается с изучения документации. Инженеры проверяют полноту чертежей, наличие спецификаций, указания по маркам стали, сварным швам и покрытиям. Если исходные данные неполные — например, есть только стадия КМ, — мы предлагаем разработать деталировочные чертежи КМД силами собственного конструкторского отдела. Все вопросы по узлам фиксируются в перечне и снимаются до запуска, чтобы не останавливать цех в процессе.
Стоимость рассчитывается исходя из массы конструкций, сложности узлов, требований к сварке и покрытию, а также наличия металла. После согласования цены составляется график выпуска по очередям монтажа: сначала изготавливаются колонны и связи, затем балки и фермы. Так монтажники получают конструкции именно в той последовательности, в которой будут их устанавливать, а площадка не загромождается лишними марками.
В ходе изготовления заказчик может присутствовать на промежуточной приёмке — осмотреть контрольную сборку, проверить маркировку и толщину покрытия. По завершении партии формируется комплект сопроводительных документов, и конструкции отправляются на объект нашим или привлечённым транспортом.
Допуски и характеристики
Параметры, которые мы гарантируем на выходе из цеха
Основные технические параметры:
| Параметр | Значение | Примечание |
|---|---|---|
| Толщина листа при лазерной резке | до 25 мм | Конструкционная и низколегированная сталь |
| Точность контура после резки | ±0,1 мм | Для деталей из листа |
| Усилие гибочных прессов | до 2 000 тонн | Лист и крупногабаритные гнутые элементы |
| Способы сварки | CO2, смеси, аргон, автомат | Швы по ГОСТ 14771 |
| Отклонение длины отправочной марки | по классу точности проекта | Контроль рулеткой и лазерным дальномером |
| Стрелка прогиба балок и колонн | в пределах требований СП 70.13330 | Проверка по струне и нивелиром |
| Подготовка поверхности | по ГОСТ 9.402 | Абразивоструйная очистка |
| Покрытия | грунт-эмали, порошковые, огнезащитные | Система под среду эксплуатации |
Мы работаем с конструкционными сталями по ГОСТ 27772, включая низколегированные марки для конструкций, эксплуатирующихся при пониженных температурах. Для каждой марки стали подбираются сварочные материалы и режимы, исключающие образование трещин и снижение ударной вязкости в зоне термического влияния. Результаты контроля заносятся в журналы, которые входят в комплект исполнительной документации.
Геометрия крупных элементов проверяется после сварки и, при необходимости, после правки. Особое внимание уделяется узлам сопряжения: расстояниям между группами отверстий, плоскостности фланцев и опорных плит, перпендикулярности торцов. Именно эти параметры определяют, соберётся ли каркас на объекте без рассверловки и подкладок.
Контроль качества
Пооперационные проверки и полный пакет документов

Что контролируется:
- Входной контроль металлопроката: сертификаты, марка, толщина, состояние поверхности
- Геометрия деталей после резки и гибки по чертежам КМД
- Сборка узлов перед сваркой: зазоры, разделка кромок, прихватки
- Сварные швы: визуальный и измерительный контроль, ультразвук по требованию проекта
- Геометрия готовой марки: длина, прямолинейность, расположение отверстий
- Покрытие: степень очистки, толщина сухой плёнки, адгезия
Документы к партии:
Сертификаты
На металл, сварочные и лакокрасочные материалы
Журналы
Сварочных работ и антикоррозийной защиты
Паспорт изделия
С отметками ОТК и результатами контроля
Служба технического контроля подчиняется не цеху, а руководству завода, поэтому её решения не зависят от плана выпуска. Контролёр вправе остановить партию на любом этапе, если обнаружено отклонение, и только после устранения причины изделие идёт дальше. Такой порядок дисциплинирует производство и исключает ситуацию, когда дефект обнаруживают уже на монтаже.
Для ответственных объектов мы проводим контрольную сборку: соседние марки соединяются в цеху, проверяется совпадение отверстий и зазоров, после чего конструкции разбираются и отправляются на окраску. Это требует дополнительного времени, но полностью окупается скоростью монтажа и отсутствием доработок на высоте.
Технологические особенности
Решения, которые сокращают сроки и повышают точность
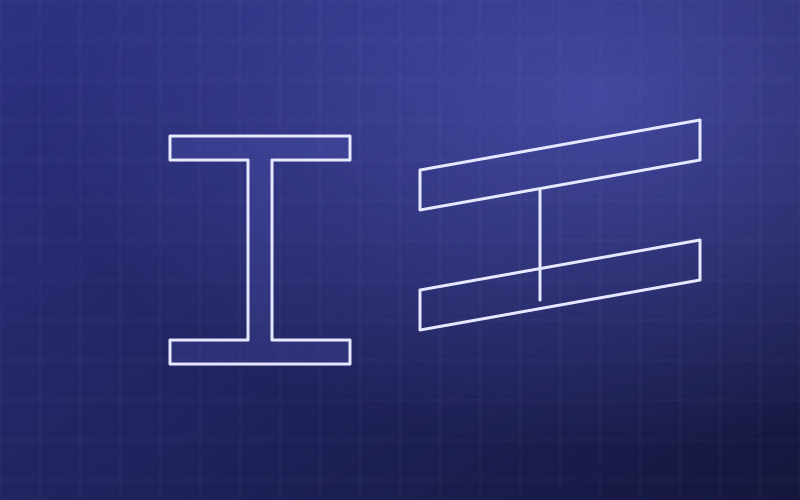
Сварные двутавры и балки переменного сечения
Когда прокатного сортамента недостаточно — по высоте, толщине полок или нагрузке, — мы изготавливаем сварные двутавры из листа. Полки и стенка вырезаются на лазерном или плазменном комплексе, собираются на стапеле с фиксацией зазоров, а поясные швы выполняются автоматической сваркой. Такой способ позволяет получить балку с оптимальным распределением металла: толстые полки там, где действует максимальный момент, и тонкую стенку там, где нагрузки невелики. Экономия металла на крупных пролётах достигает заметных величин по сравнению с прокатными профилями.
Для рам с переменной высотой сечения — характерных для однопролётных складов и ангаров — стенка раскраивается по сложному контуру, а полки изгибаются на прессе в соответствии с уклоном. Такие рамы легче традиционных решений на прокатных балках и хорошо подходят для зданий с большим свободным пролётом.
Фермы из гнутосварных профилей
Стропильные фермы из квадратных и прямоугольных труб собираются в кондукторах, которые обеспечивают одинаковую геометрию всех ферм в партии. Раскосы режутся под нужным углом, торцы подгоняются по месту примыкания, что даёт плотное касание и качественный сварной шов. Для транспортировки длинные фермы делятся на отправочные марки с фланцевыми или накладочными монтажными стыками, которые проверяются контрольной сборкой в цеху.
Преимущества заводского изготовления:
Скорость
Параллельная работа участков резки, сборки и окраски
Точность
Сборка в кондукторах без подгонки на объекте
Защита
Стабильное покрытие в окрасочной камере
Экономия
Оптимальный раскрой и меньше отходов металла
Отдельно отметим работу с узлами на высокопрочных болтах. Для фрикционных соединений контактные поверхности обрабатываются по требованиям проекта и защищаются от окраски, отверстия сверлятся по кондукторам или на станках с ЧПУ. В результате соединения собираются на объекте без рассверловки, а расчётное усилие трения обеспечивается уже при первой затяжке. Это одна из причин, по которой каркасы, изготовленные на нашем заводе, монтируются быстро и без неожиданных доработок.
Если на каком-то этапе требуется изменить конструкцию — добавить закладные под оборудование, усилить узел, изменить отметку опирания, — конструкторы выпускают изменение к чертежам, а технологи оценивают, на какой стадии находится марка и как внести правку с минимальными потерями. Заказчик получает честную оценку сроков и стоимости изменения до того, как оно будет выполнено.
Частые вопросы
Коротко о том, что обычно уточняют заказчики
Можно ли заказать изготовление, если есть только проект стадии КМ?
Да. Конструкторский отдел завода разработает чертежи КМД на основе вашего проекта КМ, согласует их с вами и сразу передаст в производство. Это удобнее, чем заказывать деталировку отдельно: чертежи сразу учитывают наше оборудование и технологию.
Из какого металла вы изготавливаете конструкции?
Используем конструкционные и низколегированные стали по ГОСТ 27772, выбранные в соответствии с проектом и климатическим районом строительства. Металл закупаем с сертификатами и проверяем на входе. Возможна работа из давальческого металла по согласованию.
Как определяется стоимость изготовления?
Основа расчёта — масса конструкций и их категория сложности. Дополнительно учитываются требования к сварным швам и контролю, вид антикоррозийного и огнезащитного покрытия, необходимость механической обработки, упаковки и доставки. После изучения чертежей мы присылаем подробное коммерческое предложение.
Вы только изготавливаете или можете смонтировать конструкции?
Мы выполняем и монтаж собственными бригадами. Когда производство и монтаж в одних руках, заказчику не приходится разбираться, кто виноват в несовпадении узлов, а график поставки марок подстраивается под темп сборки каркаса.
Как конструкции доставляются на объект?
Отправочные марки проектируются с учётом габаритов транспорта. Мы комплектуем их по очередям монтажа, упаковываем мелкие детали и крепёж, прикладываем отгрузочные ведомости и организуем доставку до площадки.
Рассчитаем стоимость вашего проекта
Пришлите чертежи или техническое задание — подготовим коммерческое предложение.
Оставить заявку