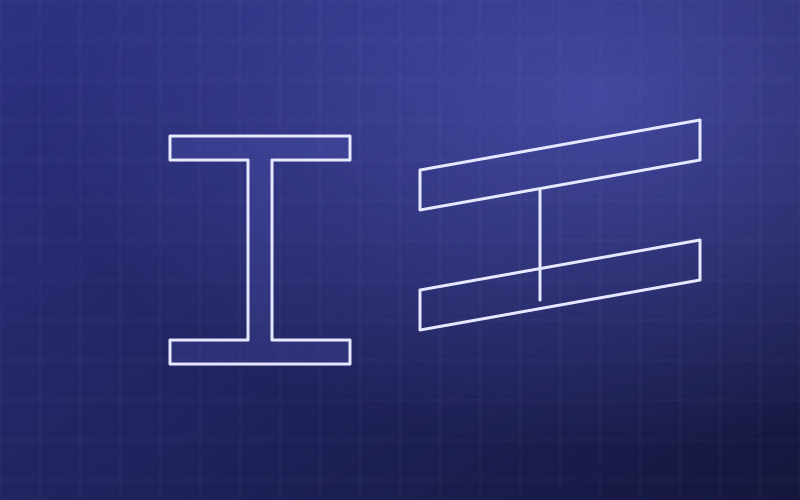
Прокатный двутавр — удобный и понятный продукт: купил на металлобазе, отрезал в размер, приварил пластины. Но сортамент прокатки ограничен, а реальные нагрузки и пролёты часто требуют сечения, которого в сортаменте просто нет. Или есть, но с избытком металла там, где он не работает. В этих случаях на помощь приходит сварной двутавр, собранный из трёх листов — стенки и двух полок.
Сварные балки — одна из основных позиций нашего производства. Мы изготавливаем их для каркасов промышленных зданий, перекрытий, подкрановых путей, эстакад и мостовых переходов. Ниже расскажем, когда сварной двутавр экономически оправдан, как проходит его изготовление и на что обращать внимание при заказе.
Когда сварной двутавр выгоднее прокатного
Главное преимущество сварной балки — свобода в назначении сечения. Проектировщик может подобрать высоту стенки, толщину и ширину полок строго под расчётные усилия, не переплачивая за лишний металл.
Большие пролёты и нагрузки
Для пролётов свыше 12–15 метров и значительных нагрузок прокатные профили становятся либо недоступными, либо неоправданно тяжёлыми. Сварная балка с высокой тонкой стенкой и развитыми полками даёт тот же момент сопротивления при меньшей массе.
Переменное сечение
Сварной двутавр можно сделать переменной высоты: с уклоном верхнего пояса для кровли, с утолщением в зоне опор или с уменьшенной высотой на консолях. Прокатом так не сделаешь без сложной резки и доварки.
Несимметричное сечение
Для подкрановых балок и элементов, где один пояс работает интенсивнее другого, применяют несимметричные сечения с полками разной ширины и толщины.
Разные марки стали
Полки из более прочной стали, а стенку из обычной — гибридное сечение позволяет дополнительно сэкономить там, где прочность стенки не является определяющей.
| Параметр | Прокатный двутавр | Сварной двутавр |
|---|---|---|
| Выбор сечения | Ограничен сортаментом | Любой в пределах технологии |
| Масса при равной несущей способности | Больше на 10–25 % | Оптимальна |
| Переменная высота | Только с резкой и доваркой | Закладывается при раскрое |
| Стоимость тонны металла | Выше из-за наценки проката | Ниже, но добавляется сварка |
| Сроки поставки | Зависят от наличия на складах | Зависят от загрузки завода |
| Эффективность | Небольшие пролёты, типовые узлы | Большие пролёты, тяжёлые нагрузки |
Проектирование сечения
Сечение сварной балки назначается по СП 16.13330 с учётом прочности, жёсткости и местной устойчивости элементов.
Высота стенки
Оптимальная высота определяется из условия минимальной массы при заданном моменте и ограничивается требованиями к прогибу и строительной высоте перекрытия. Обычно она составляет от одной десятой до одной пятнадцатой пролёта.
Толщина стенки
Тонкая стенка экономит металл, но теряет местную устойчивость. Поэтому её либо утолщают, либо подкрепляют поперечными, а иногда и продольными рёбрами жёсткости. Выбор между толстой стенкой без рёбер и тонкой с рёбрами — всегда компромисс между массой металла и трудоёмкостью.
Полки
Свесы полок ограничиваются условием местной устойчивости: слишком широкая тонкая полка может выпучиться под сжатием. Для сжатого пояса это особенно важно.
Этапы изготовления
Раскрой листа
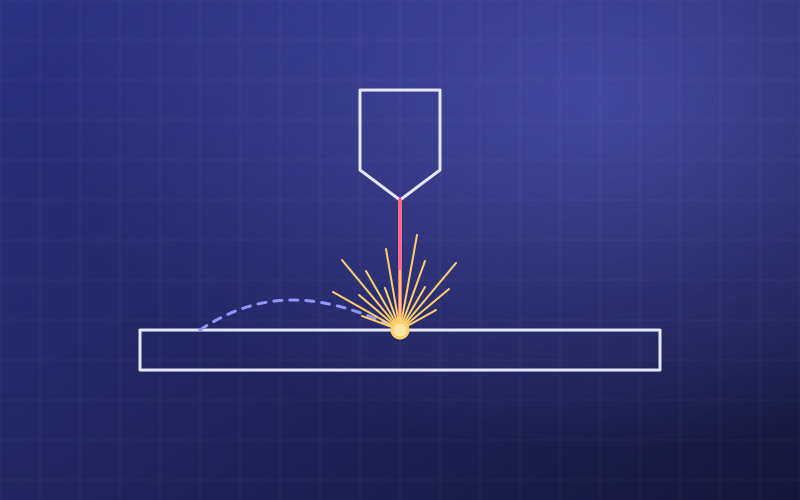
Стенки и полки вырезаются из листового проката на машинах термической резки с ЧПУ. Полки часто режут многорезаковыми установками — одновременно несколько полос из одного листа, что исключает серповидность от одностороннего нагрева. Для стенок с переменной высотой программа резки строится прямо по чертежам КМД. Точность раскроя — до ±0,1 мм на лазере и в пределах миллиметра на плазменной и газовой резке толстого металла.
Стыковка листов
Если длина балки превышает длину листа, заготовки стыкуются. Стыки полок и стенки разносятся друг от друга по длине и выполняются стыковыми швами с полным проплавлением, как правило автоматической сваркой под флюсом. Стыковые швы поясов проходят ультразвуковой контроль.
Сборка
Сборка ведётся на стенде с упорами и прижимами. Стенка устанавливается строго по оси полки и под прямым углом к ней, фиксируется прихватками. Для ускорения серийной сборки используются специализированные станы, где гидравлика прижимает полки к стенке и выставляет геометрию автоматически.
Сварка поясных швов
Поясные швы выполняются автоматической сваркой под флюсом, чаще в положении «в лодочку» с кантованием балки. Порядок швов подбирается так, чтобы деформации взаимно компенсировались.
Правка
После сварки полки приобретают грибовидность, а сама балка — изгиб и серповидность. Грибовидность устраняется на полкоправильной машине, общий изгиб — прессом или термической правкой. Гидравлические прессы усилием до 2 000 тонн позволяют править тяжёлые сечения без нагрева.
Установка рёбер и деталей
Рёбра жёсткости, опорные рёбра, фасонки и столики привариваются после правки механизированной сваркой в среде CO2 или аргоновой смеси. Торцы опорных рёбер, работающих на смятие, фрезеруются для плотного опирания.
Механическая обработка
Отверстия под болты сверлятся на станках с ЧПУ после окончательной правки. Торцы балок под фланцевые стыки обрабатываются так, чтобы обеспечить плотное прилегание фланцев.
Очистка и окраска
Готовая балка проходит дробеметную очистку, обеспыливание и окраску. В зависимости от условий эксплуатации применяются грунт-эмали или многослойные системы, а для небольших элементов — порошковая краска. Защита выполняется с учётом ГОСТ 9.402 и СП 28.13330.
Контроль качества
- Входной контроль металла: сертификаты, соответствие марки стали по ГОСТ 27772, отсутствие расслоений.
- Контроль сборки: смещение стенки от оси полки, перпендикулярность, зазор.
- Визуально-измерительный контроль всех швов.
- Ультразвуковой контроль стыковых швов и ответственных угловых швов.
- Контроль геометрии готовой балки: длина, высота, стрела прогиба, серповидность, грибовидность, скручивание.
- Контроль толщины и адгезии покрытия.
Допуски на готовую балку
Основные допуски регламентирует ГОСТ 23118 и СП 70.13330. Отклонение длины обычно ограничено несколькими миллиметрами, стрела прогиба — долями миллиметра на метр длины, грибовидность полки — несколькими процентами её ширины. Более жёсткие допуски назначаются для подкрановых балок.
Особенности подкрановых балок
Подкрановая балка работает на многократно повторяющуюся подвижную нагрузку и потому требует особого подхода. Верхний пояс сопрягается со стенкой швами с полным проплавлением, торцы рёбер жёсткости не привариваются к нижнему поясу, чтобы не создавать концентраторов напряжений, а поверхность швов механически обрабатывается в зонах, чувствительных к усталости. Контроль швов для таких балок выполняется в увеличенном объёме.
Балки с перфорированной стенкой и гофростенкой
Помимо классического сварного двутавра со сплошной стенкой, существуют решения, которые ещё сильнее снижают массу.
Перфорированные балки
Стенка прокатного или сварного двутавра разрезается по зигзагообразной линии, половины смещаются и свариваются по выступам. Получается балка большей высоты с шестиугольными или круглыми отверстиями в стенке. Момент инерции растёт, масса не меняется, а через отверстия удобно пропускать инженерные коммуникации. Ограничение — сниженная несущая способность на поперечную силу, поэтому в зонах опор отверстия иногда заваривают вставками.
Балки с гофрированной стенкой
Тонкая стенка толщиной несколько миллиметров гофрируется, что обеспечивает её местную устойчивость без рёбер жёсткости. Такие балки заметно легче, но требуют специального оборудования для сварки криволинейного шва стенки с полкой и более тщательного контроля.
Когда их применять
Перфорированные и гофростенчатые балки эффективны для кровельных ригелей и прогонов больших пролётов с умеренной нагрузкой. Для подкрановых балок и элементов с большими сосредоточенными силами предпочтительна сплошная стенка.
Что учесть при заказе
- Предоставьте чертежи КМ с указанием марки стали, сечения, нагрузок и типов узлов. Если есть КМД — производство начнётся быстрее.
- Уточните габариты и массу отправочных марок с учётом транспорта: балки длиннее 12 метров требуют согласования перевозки.
- Определите требования к антикоррозийной защите исходя из среды эксплуатации.
- Обсудите с заводом возможность унификации сечений: несколько похожих балок выгоднее сделать одинаковыми.
Итоги
Сварной двутавр — инструмент оптимизации: он позволяет подобрать сечение точно под нагрузку, снизить массу каркаса и реализовать решения, недоступные с прокатом. Качество такой балки определяется всей технологической цепочкой — от точного раскроя до правки и контроля швов. Мы изготавливаем сварные балки постоянного и переменного сечения длиной до транспортного габарита — посмотрите раздел продукции или отправьте чертежи через контакты для расчёта стоимости.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку