Любой сварочный процесс сопровождается неравномерным нагревом металла. Зона шва разогревается до плавления, а металл в нескольких сантиметрах от неё остаётся практически холодным. При остывании шов стремится сократиться, но окружающий металл ему мешает. В результате в конструкции возникают остаточные напряжения, а сама она меняет форму. Это и есть сварочные деформации.
Полностью избежать деформаций невозможно, но управлять ими — задача вполне решаемая. На заводе металлоконструкций это одна из ключевых компетенций: сварная балка с серповидностью или колонна с закрученной полкой может не пройти приёмку или не встать на место при монтаже. В этой статье разберём, какие бывают сварочные деформации, откуда они берутся и какие конструктивные, технологические и корректирующие меры применяются на производстве.
Физика сварочных деформаций
При нагреве металл расширяется. Однако нагретый участок окружён холодным металлом, который не даёт ему расшириться свободно. Нагретый металл при высокой температуре имеет низкий предел текучести и пластически сжимается. При остывании он стремится сократиться до исходных размеров минус пластическое сжатие, то есть становится «короче», чем должен быть. Окружающий металл этому сопротивляется. В итоге в зоне шва остаются растягивающие напряжения, а в удалённых зонах — сжимающие.
Если остаточные напряжения несимметричны относительно центра тяжести сечения, конструкция изгибается. Если элемент тонкий, сжимающие напряжения вызывают потерю устойчивости — появляется волнистость. Чем больше объём наплавленного металла и погонная энергия сварки, тем сильнее деформации.
Виды сварочных деформаций
Продольная усадка
Элемент укорачивается вдоль шва. Для длинных балок и колонн укорочение может достигать нескольких миллиметров, что необходимо учитывать при раскрое заготовок.
Поперечная усадка
Сокращение размера поперёк шва. Особенно заметна в стыковых соединениях толстого металла с разделкой кромок и при многопроходной сварке.
Угловая деформация
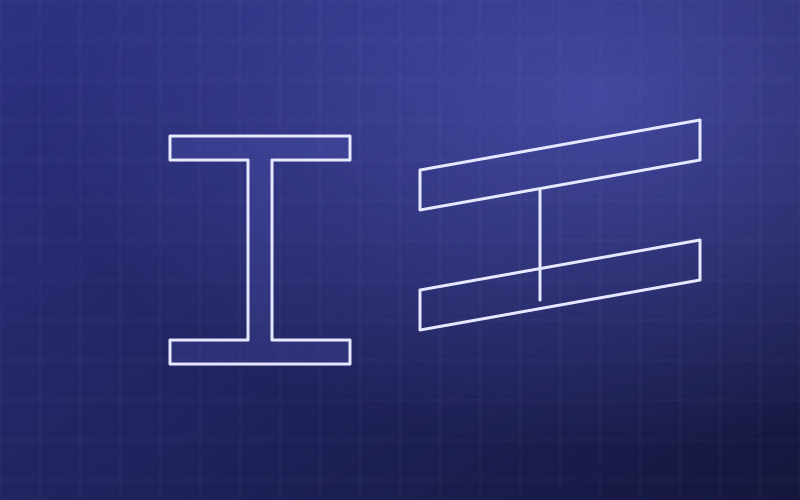
Поворот свариваемых элементов относительно линии шва. Типичный пример — грибовидность полок сварного двутавра: после приварки стенки полки загибаются, образуя «зонтик». Причина — неравномерная по толщине поперечная усадка углового шва.
Изгиб и серповидность
Если швы расположены несимметрично относительно нейтральной оси, элемент изгибается. Балка с рёбрами жёсткости только с одной стороны или с разными катетами поясных швов выгибается «саблей» в плоскости или из плоскости.
Скручивание
Характерно для длинных элементов открытого профиля, когда поясные швы выполняются в неправильной последовательности.
Потеря устойчивости
Тонкие стенки и листы под действием сжимающих остаточных напряжений выпучиваются, образуя «хлопуны» и волны. Типично для стенок высоких балок и настилов.
Допуски на геометрию
Требования к точности изготовления стальных конструкций устанавливаются ГОСТ 23118 и проектной документацией. Ниже — ориентировочные предельные отклонения для типичных элементов.
| Вид отклонения | Элемент | Ориентировочное предельное значение | Основной способ предотвращения |
|---|---|---|---|
| Стрела прогиба (серповидность) | Балки, колонны | 1/1000 длины, но не более 10–15 мм | Симметричная сварка, обратный выгиб |
| Грибовидность полки | Сварные двутавры | 0,005–0,01 ширины полки | Предварительный обратный изгиб полки, автоматическая сварка |
| Отклонение от перпендикулярности торца | Колонны | Доли миллиметра при фрезеровке | Механическая обработка после сварки |
| Местная волнистость стенки | Высокие балки | Несколько миллиметров на базе высоты стенки | Минимальные катеты, рёбра жёсткости, правка |
| Скручивание | Длинные элементы открытого профиля | Несколько миллиметров по длине | Сварка в кондукторе, правильная последовательность |
Конструктивные меры
Самая эффективная борьба с деформациями начинается на стадии проектирования. Конструктор может существенно облегчить задачу производству.
- Минимально необходимые катеты. Объём наплавленного металла растёт пропорционально квадрату катета. Шов с катетом 10 мм вместо необходимых 6 мм почти втрое увеличивает объём металла и, соответственно, деформации.
- Симметрия швов. Расположение швов симметрично относительно центра тяжести сечения уравновешивает изгибающие моменты от усадки.
- Сокращение числа швов. Применение гнутых профилей вместо сварных, прокатных двутавров вместо сварных там, где это возможно.
- Разделка кромок. Симметричная X-образная разделка вместо V-образной на толстом металле снижает угловую деформацию.
- Прерывистые швы. Для рёбер жёсткости и вспомогательных элементов, если это допускает расчёт.
Технологические меры
Последовательность сварки
Правильный порядок наложения швов — главный инструмент технолога. Поясные швы двутавра выполняются попарно с двух сторон стенки одновременно или поочерёдно короткими участками. Длинные швы свариваются обратноступенчатым способом или от середины к краям. Рёбра жёсткости привариваются от середины балки к опорам.
Жёсткое закрепление
Сварка в кондукторах и стапелях с прижимами ограничивает свободу перемещения деталей. Деформация при этом переходит в остаточные напряжения, но форма сохраняется. После освобождения из кондуктора возможен частичный возврат, поэтому метод часто комбинируют с обратным выгибом.
Обратный выгиб
Заготовке придаётся предварительная деформация, противоположная ожидаемой сварочной. Например, полки двутавра перед сваркой подгибаются на прессе в сторону, противоположную грибовидности. После сварки полки выпрямляются. Величина обратного выгиба определяется опытом и расчётом.
Снижение погонной энергии
Чем меньше тепла вносится в металл, тем меньше зона пластических деформаций. Автоматическая и механизированная сварка с оптимальным режимом, многопроходная сварка тонкими валиками, импульсные режимы — всё это снижает тепловложение.
Предварительный подогрев
Для толстого металла и сталей повышенной прочности подогрев снижает градиент температур и риск холодных трещин. На деформации он влияет неоднозначно, поэтому режим подогрева назначается технологом с учётом конкретного узла.
Правка сварных конструкций
Если деформации всё же вышли за допуски, конструкция подвергается правке.
Механическая правка
Выполняется на прессах и правильных машинах. Грибовидность полок сварных балок устраняется на специальных станках, прокатывающих полку роликами. Серповидность и изгиб длинных элементов исправляются на гидравлических прессах. Мощные прессы усилием до 2 000 тонн позволяют править даже массивные сечения.
Термическая правка
Локальный нагрев газовой горелкой определённых участков в форме клиньев, полос или пятен вызывает их усадку при остывании, которая компенсирует деформацию. Метод требует опыта: неправильный нагрев может усугубить проблему. Температура контролируется, чтобы не допустить перегрева и изменения свойств стали.
Механическая обработка
Для точных узлов, например фланцев и торцов колонн, окончательная геометрия получается фрезерованием после сварки. Это самый надёжный способ, но требует припусков, заложенных при раскрое.
Порядок работы на производстве
- Анализ чертежа на стадии технологической подготовки: оценка ожидаемых деформаций, выбор последовательности сварки, назначение обратных выгибов и припусков.
- Раскрой заготовок с учётом продольной и поперечной усадки.
- Сборка в кондукторе с контролем зазоров и геометрии.
- Сварка по технологической карте с заданной последовательностью.
- Контроль геометрии после сварки и остывания.
- Правка при необходимости и повторный контроль.
Узнать больше о производственных возможностях завода можно в разделе услуг.
Итоги
Сварочные деформации — неизбежное следствие физики процесса, но не приговор качеству конструкции. Грамотное проектирование с минимальными катетами и симметричными швами, продуманная технология сварки с правильной последовательностью, кондукторами и обратными выгибами, а при необходимости — механическая или термическая правка позволяют выдерживать допуски ГОСТ 23118 даже для сложных и протяжённых элементов.
Опыт технологов и накопленная статистика по типовым узлам помогают заранее прогнозировать деформации и закладывать компенсирующие меры, а не бороться с последствиями. В результате заказчик получает конструкции, которые встают на место при монтаже без подгонки и работают в соответствии с расчётом.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку