Гибка превращает плоскую заготовку в объёмную деталь: швеллер из листа, уголок нестандартного профиля, кронштейн, короб, закладную, элемент лестничного марша. Для металлоконструкций это способ получить профиль нужной формы без сварки и с сохранением сплошности металла. Гнутые элементы легче, технологичнее и нередко дешевле сварных аналогов.
При этом гибка — одна из самых «чувствительных» операций заготовительного производства. Результат зависит от марки и толщины стали, направления проката, инструмента, усилия пресса, мастерства оператора и корректности развёртки. Ошибку, допущенную при расчёте развёртки или выборе радиуса, уже невозможно исправить на готовой детали.
Ниже специалисты завода рассказывают, как устроена гибка на гидравлических прессах и листогибах, какие параметры критичны и что учесть конструктору, чтобы гнутая деталь получилась точной и прочной.
Оборудование для гибки
Листогибочные прессы
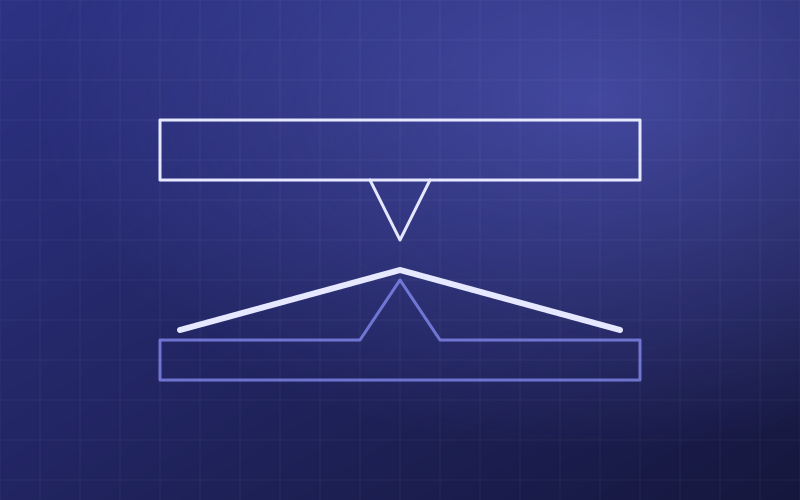
Основной инструмент для гибки листа — гидравлический листогибочный пресс. Верхняя траверса с пуансоном опускается на заготовку, лежащую на матрице, и формирует угол. Современные прессы оснащены системой ЧПУ, задним упором с несколькими осями и системой компенсации прогиба траверсы. Это позволяет получать одинаковый угол по всей длине детали и точно выдерживать размеры полок.
Мощные гидравлические прессы
Для толстого листа, штамповки, правки и формовки деталей сложной формы используются гидравлические прессы усилием до 2 000 тонн. Они применяются для гибки толстостенных элементов, изготовления опорных деталей, правки сварных узлов после деформаций, запрессовки и вытяжки.
Вальцы и профилегибы
Для получения цилиндрических и конических обечаек применяются листогибочные вальцы, а для гибки профильной трубы и проката по радиусу — профилегибочные станки. Эти операции дополняют прессовую гибку и расширяют номенклатуру деталей.
Способы гибки на прессе
Воздушная гибка
Самый распространённый способ. Заготовка касается матрицы только по двум кромкам и вершине пуансона, а угол определяется глубиной хода. Преимущества — универсальность одного комплекта инструмента для разных углов и относительно небольшое усилие. Недостаток — пружинение, которое нужно компенсировать перегибом.
Гибка с доводкой
Пуансон дожимает заготовку до плотного прилегания к стенкам матрицы. Угол получается стабильнее, пружинение меньше, но требуемое усилие возрастает в несколько раз, а для каждого угла нужна своя матрица.
Чеканка
Металл в зоне гиба пластически обжимается до практически полного устранения пружинения. Метод даёт наилучшую точность угла, но требует очень большого усилия и применяется в основном для тонкого листа.
Усилие гибки и выбор матрицы
Усилие зависит от толщины листа, длины гиба, предела прочности стали и ширины раскрытия матрицы. Эмпирическое правило: ширина матрицы для воздушной гибки выбирается примерно равной восьми толщинам листа. Узкая матрица повышает усилие и уменьшает внутренний радиус, широкая — наоборот.
| Толщина листа, мм | Рекомендуемое раскрытие матрицы, мм | Внутренний радиус, ориентировочно, мм | Усилие на 1 м длины для стали С255, т |
|---|---|---|---|
| 3 | 24 | 4 | около 22 |
| 6 | 50 | 8 | около 45 |
| 10 | 80 | 13 | около 80 |
| 16 | 130 | 21 | около 125 |
| 20 | 160 | 26 | около 160 |
Значения в таблице ориентировочные: для высокопрочных сталей усилие пропорционально выше, а минимальный радиус больше. Итоговые параметры технолог определяет по фактической марке металла и возможностям инструмента.
Минимальный радиус и направление проката
Каждый металл имеет предел пластичности. При слишком малом радиусе наружные волокна растягиваются сверх допустимого, и на поверхности появляются трещины. Минимальный внутренний радиус зависит от марки стали и толщины.
- Для низкоуглеродистых сталей типа С245 и С255 минимальный радиус холодной гибки обычно принимают не менее одной толщины листа.
- Для низколегированных сталей С345 и выше — от полутора до двух толщин.
- Для высокопрочных и износостойких сталей — три толщины и более, в зависимости от рекомендаций поставщика проката.
Направление проката
Прокатанный лист анизотропен: его пластичность поперёк и вдоль волокон различается. Линию гиба лучше располагать поперёк направления прокатки — тогда риск трещин минимален. При раскрое технолог учитывает это и ориентирует детали соответствующим образом, если позволяет конфигурация.
Состояние кромки
Трещины при гибке часто начинаются от дефектов кромки: зарубок, грата, закалённого слоя после термической резки. Для ответственных деталей из толстого листа кромки в зоне гиба зачищаются или скругляются перед гибкой.
Пружинение и точность угла
После снятия нагрузки металл частично возвращается к исходной форме, и угол раскрывается. Величина пружинения растёт с увеличением предела текучести стали, радиуса гиба и ширины матрицы. Для стали С345 она заметно больше, чем для С255, и может достигать нескольких градусов.
- Технолог закладывает в программу перегиб на расчётную величину пружинения.
- На первой детали угол измеряется угломером или шаблоном.
- При отклонении в программу вносится коррекция, и только затем запускается партия.
- На длинных деталях угол проверяется в нескольких сечениях — на краях и в середине.
Прессы с ЧПУ и системой измерения угла в процессе гибки корректируют ход автоматически, что особенно ценно при работе с металлом из разных партий, где механические свойства могут отличаться.
Развёртка: основа точной детали
Длина плоской заготовки для гнутой детали не равна сумме наружных или внутренних размеров полок. При гибке наружные слои растягиваются, внутренние сжимаются, а нейтральный слой сохраняет длину. Его положение характеризуется K-фактором, который зависит от соотношения радиуса и толщины, а также от способа гибки.
Ошибка в расчёте развёртки даже на полмиллиметра на каждом гибе у детали с четырьмя-пятью гибами даёт отклонение в пару миллиметров на итоговом размере. Поэтому мы используем K-факторы, полученные экспериментально для нашего инструмента и типичных марок стали, а не усреднённые справочные значения.
Гибка толстого листа и горячая гибка
С ростом толщины листа меняется не только требуемое усилие, но и сама логика процесса. На толщинах от 16–20 мм резко возрастает риск трещин на наружной стороне гиба, особенно при отрицательной температуре заготовки. Металл, привезённый зимой со склада, перед гибкой выдерживается в тёплом цехе до выравнивания температуры.
Когда требуемый радиус меньше допустимого для холодной гибки, применяется гибка с местным нагревом зоны гиба. Температура контролируется, чтобы не допустить перегрева и изменения структуры стали. После горячей гибки деталь остывает на воздухе без принудительного охлаждения. Такой подход используется редко и только по согласованию с проектировщиком, поскольку он влияет на механические свойства металла в зоне гиба.
Технологичность гнутых деталей
Удачная конструкция детали упрощает изготовление и повышает точность. Несколько правил, которые мы рекомендуем учитывать проектировщикам:
- Минимальная полка. Длина полки должна быть достаточной, чтобы заготовка надёжно опиралась на матрицу. Ориентировочно — не меньше половины раскрытия матрицы плюс толщина.
- Отверстия у линии гиба. Отверстие, расположенное слишком близко к гибу, деформируется в овал. Расстояние от края отверстия до начала гиба должно быть не менее двух толщин листа плюс радиус.
- Разгрузочные вырезы. Там, где гиб заканчивается внутри контура, нужен технологический вырез, иначе металл порвётся.
- Единый радиус. По возможности используйте одинаковый радиус для всех гибов детали, это исключает смену инструмента.
- Проверка на столкновения. Короба и П-образные детали с высокими полками могут упираться в траверсу, что требует специального инструмента.
Контроль качества гнутых деталей
Контроль включает проверку углов, размеров полок, прямолинейности и отсутствия трещин. Зона гиба осматривается с наружной стороны при хорошем освещении, при сомнениях применяется капиллярный контроль. Для деталей, работающих в составе несущих конструкций, результаты контроля первой детали фиксируются в операционной карте.
Гнутые элементы, изготовленные на нашем производстве, применяются в каркасах зданий, лестницах, ограждениях, закладных изделиях. Подробнее — в разделе продукции.
Итоги
Гибка на гидравлических прессах и листогибах — технология, которая требует точного расчёта и понимания поведения металла. Правильный выбор матрицы, учёт минимального радиуса и направления проката, компенсация пружинения и точная развёртка обеспечивают деталь, соответствующую чертежу без доработки.
Конструктору важно проектировать гнутые детали с учётом технологических ограничений: достаточные полки, корректные радиусы, отверстия на безопасном расстоянии от гиба. Тогда изготовление обходится дешевле, партия получается однородной, а сборка металлоконструкции проходит без подгонки по месту.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку