Длинные прямолинейные швы — поясные швы двутавров, продольные швы коробчатых колонн, стыки листов перед раскроем — составляют основную массу наплавленного металла в тяжёлых металлоконструкциях. Варить их вручную или полуавтоматом можно, но это долго, дорого и нестабильно по качеству. Для таких задач промышленность давно выработала оптимальный инструмент — автоматическую сварку под слоем флюса.
На нашем заводе сварка под флюсом применяется для изготовления сварных балок, колонн, подкрановых балок и других элементов с протяжёнными швами. В статье расскажем, как устроен процесс, почему он даёт стабильное качество, какие параметры мы контролируем и в каких случаях всё же выбираем механизированную сварку в среде CO2 или аргоновой смеси.
Принцип процесса
При сварке под флюсом электрическая дуга горит между концом непрерывно подаваемой проволоки и изделием, но не на открытом воздухе, а под слоем гранулированного флюса. Флюс частично плавится, образуя жидкий шлак, который защищает сварочную ванну от кислорода и азота воздуха, раскисляет и легирует металл шва, замедляет его остывание. Нерасплавленная часть флюса собирается и возвращается в бункер.
Чем процесс отличается от открытой дуги
- Высокий ток. Дуга скрыта, разбрызгивания практически нет, поэтому можно работать на токах 600–1 000 А и выше, получая глубокий провар и высокую производительность наплавки.
- Стабильность. Скорость перемещения, вылет проволоки и параметры дуги задаются автоматом и не зависят от усталости сварщика.
- Качество поверхности шва. Шлаковая корка формирует гладкий шов с плавным переходом к основному металлу, что важно для конструкций, работающих на выносливость.
- Условия труда. Нет открытого излучения дуги, меньше дыма и брызг.
Ограничения
Процесс требует горизонтального или близкого к нему положения шва, так как флюс должен удерживаться на изделии. Сварка в вертикальном и потолочном положениях под флюсом практически не применяется. Кроме того, нужна точная сборка: большие зазоры приводят к прожогам и протеканию ванны. Поэтому сварке под флюсом всегда предшествует качественная подготовка кромок и сборка на прихватках, выполненных полуавтоматом.
Оборудование
Для балок и колонн используются несколько типов установок.
Сварочные тракторы
Самоходная тележка движется по изделию или по направляющей и несёт на себе сварочную головку, бункер флюса и кассету с проволокой. Трактор универсален: он годится и для стыковых швов листов, и для угловых швов в «лодочку». Минус — зависимость от точности установки и траектории.
Портальные и консольные установки
Для серийного производства двутавров применяются специализированные станы, где балка укладывается на стенд или кантователь, а сварочные головки перемещаются на портале вдоль всей длины. Такие установки позволяют одновременно варить два шва, что снижает угловые деформации полок.
Кантователи
Чтобы все поясные швы выполнять в оптимальном положении «в лодочку», балку поворачивают кантователем. Положение «в лодочку» — наклон под 45° — даёт симметричный катет, лучший провар корня и отсутствие подрезов.
Сварочные материалы
Правильная комбинация проволоки и флюса определяет механические свойства металла шва. Мы подбираем её исходя из марки стали, требований к ударной вязкости и климатического района эксплуатации.
| Основной металл | Проволока | Флюс | Назначение |
|---|---|---|---|
| С245, С255 | Св-08А, Св-08ГА | Плавленый марганцевый высококремнистый | Балки и колонны общего назначения |
| С345, С355 | Св-08ГА, Св-10ГА, Св-10НМА | Плавленый или агломерированный основного типа | Колонны, подкрановые балки, конструкции для низких температур |
| С390 и выше | Св-10НМА, Св-08ГНМ | Агломерированный основный | Высоконагруженные элементы, мостовые конструкции |
| Атмосферостойкие стали | Легированная медью и никелем | Основный | Открытые конструкции без окраски |
Подготовка флюса
Флюс гигроскопичен. Влага во флюсе — прямой путь к порам и водородным трещинам. Поэтому флюс прокаливается перед применением по режиму производителя и хранится в сушильных шкафах. Собранный с изделия флюс просеивается от шлаковой корки и пыли, а при загрязнении отправляется в отходы.
Проволока
Проволока должна быть чистой, без ржавчины и масла. Омеднённая проволока лучше сохраняется, но медное покрытие не должно отслаиваться в подающем механизме. Диаметр проволоки выбирается под толщину металла и требуемый катет — чаще всего 3–5 мм для поясных швов.
Подготовка и сборка
Качество шва под флюсом на восемьдесят процентов определяется до зажигания дуги.
- Резка и подготовка кромок. Листы стенки и полок раскраиваются на станках термической резки, кромки зачищаются от окалины и грата. Для стыковых швов толстого металла выполняется разделка кромок.
- Зачистка зоны сварки. Ширина зачистки — не менее 20 мм в обе стороны от шва. Удаляются ржавчина, окалина, масло, краска.
- Сборка. Стенка устанавливается по оси полки на специальном стенде с упорами. Зазор между стенкой и полкой — не более 1 мм, иначе возможны прожоги.
- Прихватки. Выполняются механизированной сваркой в CO2 проволокой того же класса прочности. Прихватки должны переплавляться при основной сварке, поэтому их размер и шаг ограничены.
- Выводные планки. На концах шва устанавливаются технологические планки, на которые выводится начало и конец шва. Это исключает кратеры и непровары на торцах балки.
Режимы сварки
Основные параметры — сила тока, напряжение на дуге, скорость сварки, диаметр и вылет проволоки. От их сочетания зависят глубина провара, ширина шва и катет.
Сила тока
Ток определяет глубину проплавления и производительность. Слишком большой ток даёт прожог и грубую чешуйчатость, слишком малый — непровар корня.
Напряжение на дуге
Напряжение влияет на ширину шва. Повышенное напряжение делает шов широким и плоским, увеличивает расход флюса и риск подрезов; пониженное — узким и выпуклым.
Скорость сварки
При слишком высокой скорости появляются подрезы и несплавления по кромкам, при низкой — перегрев, крупное зерно и увеличение деформаций. Для каждой комбинации толщин и катетов у нас есть отработанные технологические карты, которые проверяются сваркой контрольных образцов.
Однопроходная и многопроходная сварка
Поясные швы с катетом до 10–12 мм обычно выполняются за один проход. Для больших катетов и стыковых швов толстого металла применяется многопроходная сварка с зачисткой шлака между проходами и контролем межпроходной температуры.
Сварочные деформации и их предупреждение
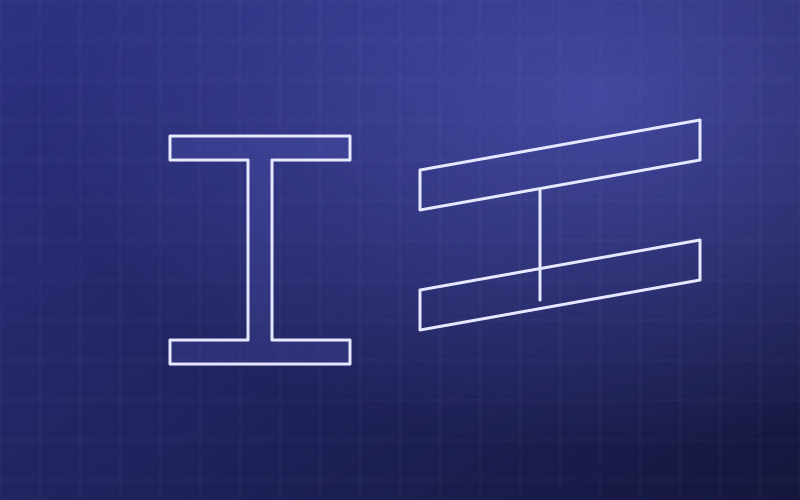
Главный враг сварной балки — деформации. Поясной шов при остывании сокращается и тянет за собой полку, вызывая грибовидность, изгиб балки по длине и серповидность.
Грибовидность полок
Полка при сварке угловых швов стремится загнуться, превращая плоскость в «грибок». Для борьбы с этим используются предварительный обратный выгиб полок, одновременная сварка двух швов с обеих сторон стенки и последующая правка на полкоправильной машине.
Серповидность и выгиб
Если швы с одной стороны балки выполнены с большим тепловложением, балка изгибается в плане. Порядок наложения швов подбирается так, чтобы деформации взаимно компенсировались. Остаточную кривизну устраняем механической правкой на прессе или термической правкой нагревом клиньями.
Коробление стенки
Тонкие высокие стенки теряют плоскостность из-за приварки рёбер жёсткости. Поэтому рёбра привариваются после поясных швов, а их швы выполняются симметрично, от середины к краям.
Контроль качества
Контроль швов под флюсом ведётся в соответствии с требованиями СП 70.13330 и проекта.
- Визуально-измерительный контроль — всех швов, стопроцентно. Проверяются катет, отсутствие подрезов, наплывов, пор, незаплавленных кратеров.
- Ультразвуковой контроль — стыковых швов стенок и поясов, а также угловых швов с полным проплавлением в объёме, указанном в проекте.
- Механические испытания контрольных образцов — при аттестации технологии и смене сварочных материалов.
- Контроль геометрии — после сварки и правки проверяются перпендикулярность полок к стенке, грибовидность, стрела прогиба и серповидность.
Характерные дефекты
Для сварки под флюсом типичны поры от влажного флюса или загрязнённых кромок, непровар корня при недостаточном токе, горячие трещины при неправильном соотношении ширины и глубины шва, шлаковые включения при многопроходной сварке. Каждый из них имеет понятную причину, и технологическая дисциплина позволяет свести их количество к минимуму.
Когда выбирают другой способ сварки
Сварка под флюсом не универсальна. Короткие швы, швы в труднодоступных местах, приварка рёбер, фасонок и столиков выполняются механизированной сваркой в среде CO2 или аргоновой смеси по ГОСТ 14771. Для тонкого металла и нержавеющих сталей применяется аргонодуговая сварка. На практике одна балка может содержать швы, выполненные тремя разными способами, и для каждого есть своя технологическая карта.
Итоги
Автоматическая сварка под флюсом — оптимальный способ выполнять протяжённые швы балок и колонн: высокая производительность, глубокий провар, стабильные механические свойства и гладкая поверхность шва. Но её преимущества раскрываются только при качественной подготовке кромок, точной сборке, правильно подобранных материалах и продуманном порядке наложения швов. Мы изготавливаем сварные балки и колонны на специализированном оборудовании с полным циклом контроля — подробнее в разделе продукции.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку