Толстолистовая сталь — основа тяжёлых металлоконструкций: опорные плиты колонн, фасонки ферм, рёбра подкрановых балок, фланцы монтажных стыков. Раскроить такой лист быстро и с приемлемой точностью можно несколькими способами, и плазменная резка среди них занимает особое место. Она быстрее газокислородной, дешевле лазерной на больших толщинах и при этом достаточно точна для большинства строительных деталей.
Вместе с тем у плазмы есть объективные ограничения: скошенная кромка, более широкий рез, зона термического влияния, требования к подготовке отверстий. Незнание этих особенностей приводит к тому, что заказчик ожидает от плазменной детали «лазерной» геометрии и получает неприятный сюрприз на монтаже. В этой статье специалисты завода объясняют, как работает технология, где проходит граница её разумного применения и как грамотно совмещать плазму с другими видами обработки.
Как устроена плазменная резка
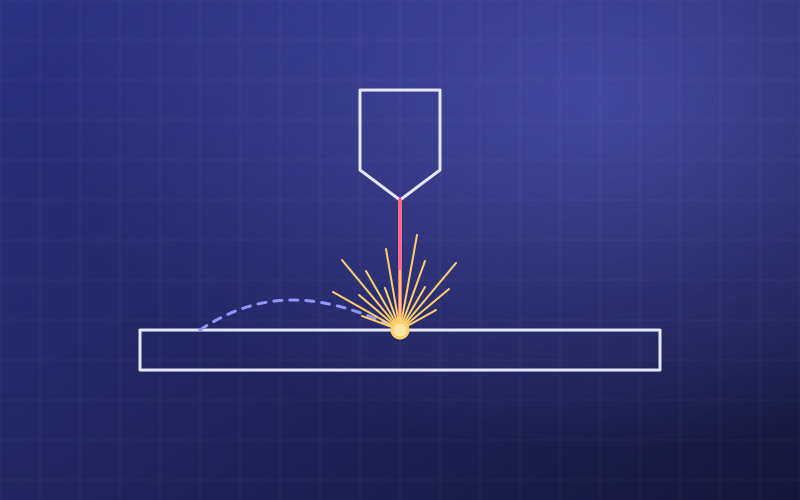
Плазменная дуга возникает между электродом внутри плазмотрона и разрезаемым металлом. Сжатый газ, проходя через узкое сопло, ионизируется, разогревается до десятков тысяч градусов и с высокой скоростью выдувает расплавленный металл из зоны реза. В отличие от газокислородной резки, плазме не нужна реакция горения металла, поэтому ею можно резать не только углеродистую сталь, но и нержавеющую, и алюминий.
Плазмообразующие газы
Для углеродистой стали чаще всего используется кислородная плазма: она даёт ровную кромку с минимальным гратом и высокую скорость. Воздушная плазма дешевле, но кромка получается с насыщением азотом, что может ухудшить свариваемость и качество последующей окраски. Для нержавеющей стали и алюминия применяют смеси на основе азота, аргона и водорода.
Высокоточная плазма
Современные источники высокой чёткости сжимают дугу значительно сильнее, чем классические установки. Это уменьшает ширину реза и скос кромки, повышает точность. Именно такие системы позволяют говорить о плазме как о полноценной альтернативе лазеру на средних и больших толщинах.
Диапазон толщин и реальная точность
Плазма уверенно режет металл от нескольких миллиметров до десятков миллиметров. Однако «может прорезать» и «режет с качеством, пригодным для конструкции» — разные вещи. Для производства металлоконструкций важен именно рабочий диапазон, в котором соблюдаются допуски и кромка не требует серьёзной доработки.
| Толщина стали | Точность размеров | Скос кромки | Оценка применимости |
|---|---|---|---|
| 4–8 мм | ±0,5 мм | 1–2° | Лазер обычно точнее и выгоднее |
| 10–20 мм | ±0,5–0,8 мм | 1–3° | Хороший баланс скорости и качества |
| 20–25 мм | ±0,8–1,0 мм | 2–4° | Оптимальная зона для плазмы в строительных деталях |
| Свыше 25 мм | ±1,0–1,5 мм | до 5° | Чаще выгоднее газокислородная резка |
Наше производство ориентировано на резку листа до 25 мм. Этот диапазон покрывает подавляющее большинство деталей промышленных зданий, каркасов, эстакад и опорных конструкций. Более толстые элементы встречаются реже и обрабатываются отдельными технологиями.
Особенности кромки после плазмы
Скос кромки
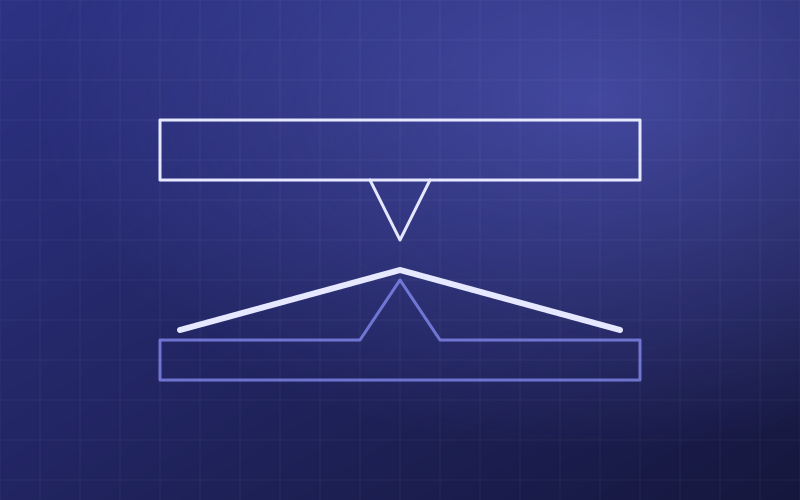
Главная особенность плазменного реза — небольшая конусность. Дуга вращается, и одна сторона реза получается почти перпендикулярной, а другая — со скосом в несколько градусов. Программа раскроя учитывает направление вращения, чтобы «хорошая» сторона приходилась на деталь, а скошенная уходила в отход. Для внутренних отверстий направление обхода меняется на противоположное.
Грат
Грат — застывший металл на нижней кромке. При правильном режиме он минимален и легко отбивается. Если скорость слишком мала, образуется плотный грат, который приходится срезать шлифмашиной. Если слишком велика — грат становится мелким, но прочно прикипевшим. Подбор скорости — ключ к чистой кромке.
Зона термического влияния
Кромка после плазмы испытывает сильный локальный нагрев и быстрое охлаждение. В тонком поверхностном слое возможно повышение твёрдости. Для большинства конструкционных сталей это не критично, особенно если кромка затем проваривается. Но для деталей, работающих на усталость, или под последующую гибку по линии реза, поверхностный слой рекомендуется удалять механически.
Отверстия: главное ограничение плазмы
Отверстия в толстом листе — зона, где плазма показывает себя слабее всего. Отверстие получается слегка коническим, а по диаметру возможна погрешность в несколько десятых миллиметра. Для отверстий под обычные болты класса точности C это допустимо, но для фрикционных соединений на высокопрочных болтах требования строже.
- Правило соотношения. Диаметр отверстия должен быть не меньше толщины листа, а лучше — в полтора раза больше. Меньшие отверстия плазмой вырезаются некачественно.
- Технология «чистых отверстий». Современные источники умеют специально снижать ток на участке отверстия и корректировать траекторию, что заметно улучшает цилиндричность.
- Разметка под сверление. Для ответственных узлов плазма только накернивает центр, а отверстие сверлится на станке с ЧПУ в полный диаметр.
- Отверстия с припуском. Иногда отверстие вырезают плазмой меньшего диаметра и рассверливают до номинала, что сокращает время сверления.
Сравнение с лазерной и газовой резкой
Правильный выбор технологии определяется не модой, а сочетанием толщины, требуемой точности, объёма партии и последующих операций.
Плазма и лазер
На тонком и среднем листе лазер точнее, даёт более узкий рез и почти перпендикулярную кромку. На толщинах от 15–20 мм плазма режет быстрее и дешевле, а разница в точности для строительных деталей часто не принципиальна. Если на детали много мелких отверстий и сложных контуров, выбор чаще склоняется к лазеру.
Плазма и газокислородная резка
Газовая резка выигрывает на очень больших толщинах и не требует дорогого источника. Однако на толщинах до 25 мм плазма работает в несколько раз быстрее, даёт меньшую зону термического влияния и меньше деформирует лист. Для тонких деталей газовая резка практически не применяется из-за коробления.
Подготовка кромок под сварку
Многие толстые детали идут на сварку с полным проплавлением, для чего нужна разделка кромок. Плазменные установки с поворотной головкой способны вырезать V-, Y- и K-образные фаски сразу при раскрое. Это исключает отдельную операцию строжки или фрезеровки и повышает точность разделки.
- Технолог по чертежу определяет тип разделки согласно ГОСТ 14771 для сварки в защитных газах.
- В программе раскроя для соответствующих кромок задаётся угол наклона головки и величина притупления.
- После резки фаска проверяется шаблоном: угол, притупление, отсутствие грата.
- При необходимости поверхность фаски зачищается до металлического блеска непосредственно перед сваркой.
Как мы контролируем плазменную резку
Контроль на участке строится на тех же принципах, что и для лазера, но с поправкой на особенности технологии.
- Первая деталь партии проверяется по всем размерам, включая скос кромки и диаметр отверстий с обеих сторон листа.
- Расходные элементы плазмотрона — электрод и сопло — меняются по наработке, а не по факту брака. Изношенный электрод резко ухудшает качество кромки.
- Давление и расход газа контролируются по приборам в начале смены.
- Детали маркируются сразу после резки, грат удаляется до передачи на сборку.
- Детали, идущие на фрикционные соединения, проходят дополнительную проверку межосевых расстояний отверстий.
Рекомендации заказчику
Если ваш проект включает много деталей из листа толщиной 12–25 мм, плазменная резка позволит снизить стоимость и сроки без потери качества конструкции. Чтобы результат был предсказуемым, учтите несколько моментов при подготовке документации:
- указывайте, какие отверстия допускается выполнять плазмой, а какие — только сверлением;
- обозначайте кромки, для которых важна перпендикулярность;
- задавайте разделку кромок в чертеже, чтобы мы могли выполнить её одновременно с раскроем;
- не назначайте допуски точнее ±0,5 мм там, где этого не требует работа узла.
Подобрать оптимальную технологию для конкретного проекта помогут наши технологи — описание заготовительных операций есть в разделе услуг.
Итоги
Плазменная резка — рабочая лошадка производства тяжёлых металлоконструкций. В диапазоне толщин примерно от 10 до 25 мм она даёт лучший баланс скорости, стоимости и качества. Её ограничения — скос кромки, повышенная погрешность отверстий, зона термического влияния — хорошо известны и успешно компенсируются правильной программой раскроя, современными источниками высокой чёткости и сочетанием с механической обработкой.
Для заказчика главное — не ждать от плазмы того, чего она не обещает, и не переплачивать за лазер там, где плазма справится не хуже. Грамотное распределение деталей между технологиями на этапе подготовки производства даёт ощутимую экономию и делает сроки изготовления предсказуемыми.
Нужны металлоконструкции?
Изготовим и смонтируем по вашим чертежам или разработаем проект с нуля.
Оставить заявку